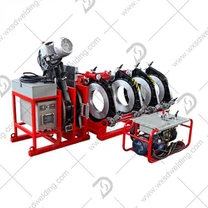
I. PRE - príprava operácie
1. Kontrola zariadení
Potvrďte, že napájanie je uzemnené (odpor menší alebo rovný 4Ω), v hydraulickom systéme nie sú žiadne úniky a frézovacia fréza a vykurovacia doska sú nepoškodené.
Vyčistite vykurovaciu dosku a koncové tváre potrubia pomocou tkanej tkaniny non - v alkohole (nepoužívajte špinavé handry).
2. Nastavenia parametrov
Nastavenie teploty: 210 ± 10 stupňov pre potrubie PE80, 225 ± 10 stupňov pre potrubie PE100.
Výpočet času: Endotermic Time=hrúbka steny × 10 sekúnd (predĺžená 20% v zime), čas chladenia= hrúbka steny × {1.5 + 10 minúty.
II. Kroky zvárania
1. Upevnenie a mletie potrubí
Potrubie by sa malo rozprestierať o 20-30 mm od sklzov, s nesprávnym zarovnaním menším alebo rovným 10% hrúbky steny a medzera menšia ako alebo rovná 0,3 mm.
Na vytvorenie kontinuálnej stuhy čipov (hrúbka 0,5-1,0 mm) použite frézovací tlak 0,15 mPa
Po vykurovacej doske dosiahne špecifikovanú teplotu, naneste tlak absorpcie tepla 0,15 MPa. Keď výška guľôčok dosiahne 1-1,5 mm, prepnite na zvárací tlak 0,2 MPa. Po odstránení vykurovacej dosky dokončite spoj do 5 sekúnd a udržiavajte zvárací tlak, až kým nebude chladenie dokončené.
III. Kľúčové kontrolné body
1. Riadenie tlaku: Upravte v stupňoch (mletie → absorpcia tepla → Zváranie). Hydraulický systém vyžaduje pravidelnú kalibráciu.
2. Environmentálna aklimatizácia: predĺžte čas vykurovania o 20% v zime. Ak okolitá teplota klesne pod 5 stupňov, vytvorte izolačnú prístrešok.
3. Kontrola kvality: Vzhľad zvaru by mal byť hladký a symetrický. Testovanie v ťahu by sa malo vykonať na 3% zvarov.
Iv. Bezpečnostné predpisy
Prevádzkovatelia musia obsahovať špeciálne vybavenie zváracie certifikát a nosiť plameň - retardujúce oblečenie a ochrannú masku.
Horľavé materiály sa nesmú naskladať do 5 metrov od pracovnej oblasti. Musia byť k dispozícii hasiace prístroje suchého prášku.