1. Príprava na zváranie
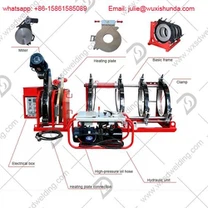
Zváracia príprava má hlavne skontrolovať, či stav tavného zváracieho stroja zodpovedá prevádzkovým požiadavkám. Skontrolujte napríklad, či sú upevňovacie prvky na rôznych častiach stroja spadnuté alebo uvoľnené; skontrolujte, či je pripojenie elektrického obvodu celého stroja správne a spoľahlivé; skontrolujte, či je dostatok hydraulického oleja v hydraulickej nádrži; potvrďte, že napájací zdroj zodpovedá vstupným požiadavkám stroja; či vykurovacia doska spĺňa požiadavky (či je poškodený povlak); skúšobná prevádzka fréz a spínačov olejových čerpadiel a pod.
Potom nainštalujte návleky s rovnakými špecifikáciami potrubia do rámu; nastavte teplotu vykurovacej dosky na teplotu zvárania (teplota zvárania kanála stroja z polyetylénových rúr je 200 ~ 230 stupňov). Pred zahrievaním použite mäkký papier alebo handričku namočenú v alkohole na utretie povrchu vyhrievacej platne, ale dávajte pozor, aby ste nepoškriabali antiadhéznu vrstvu PTFE.
2. Zváranie
Zváranie by sa malo vykonávať podľa parametrov karty procesu zvárania. Ak je to potrebné, mali by sa vykonať príslušné úpravy podľa zmien počasia, okolitej teploty atď. Hlavné kroky sú nasledovné.
(1) Na odstránenie nečistôt z oboch koncov rúrok použite čistú handričku. Rúru umiestnite do rámovej lišty tak, aby dĺžky vyčnievajúce z oboch koncov boli rovnaké (mala by byť čo najkratšia, aby vyhovovala požiadavkám na frézovanie a ohrev, zvyčajne 25~30 mm). Ak je to potrebné, použite podpery na podopretie dielov iných ako rám potrubia tak, aby os potrubia a stredová línia rámu boli v rovnakej výške, a potom ich utiahnite pomocou klzných prvkov.
(2) Vložte frézu, najskôr zapnite hlavný vypínač frézy, potom pomaly zatvorte zváracie konce dvoch rúrok a aplikujte primeraný tlak, kým sa na oboch koncoch neobjavia súvislé triesky, odstráňte tlak, chvíľu počkajte a potom opustite pohyblivý rám. , vypnite napájanie frézy. Hrúbka triesky by mala byť 0,5~1.0mm. Hrúbku triesky je možné upraviť nastavením výšky frézovacieho kotúča.
(3) Vyberte frézu, zatvorte dva konce rúrok a skontrolujte zarovnanie oboch koncov. Miera nesúosovosti na oboch koncoch rúry by nemala presiahnuť 10% hrúbky steny rúry alebo 1 mm, podľa toho, ktorá hodnota je väčšia. Dá sa to do určitej miery korigovať úpravou priamosti potrubia a elastických sklzov; medzi oboma koncami rúry pri zatváraní nie je žiadna zjavná medzera a medzera Maximálna šírka nesmie presiahnuť: 0,3 mm (DN<225mm), 0.5mm (225mm400mm). If you are not satisfied with the above requirements, you should mill again until you meet the above requirements.
(4) Zmerajte brzdnú silu (trecí odpor pohyblivého prípravku). Tento tlak by sa mal prekrývať s procesným parametrom tlaku, aby sa získal skutočný prevádzkový tlak. A skontrolujte, či teplota ohrievacej platne dosahuje nastavenú hodnotu.
(5) Keď teplota vykurovacej platne dosiahne nastavenú hodnotu, umiestnite ju do stojana a aplikujte pravidelný tlak, kým minimálna zvlnená hrana na oboch stranách nedosiahne špecifikovanú šírku a tlak sa nezníži na špecifikovanú hodnotu (aby sa zachoval len kontakt medzi povrchom konca rúry a vykurovacou doskou), aby sa absorbovalo teplo.
(6) Po uplynutí času vyberte pohyblivý rám, rýchlo vyberte vyhrievaciu platňu a potom zatvorte dva konce rúrok. Čas spínania by mal byť čo najkratší a nesmie prekročiť špecifikovanú hodnotu. Po ochladení na stanovenú dobu uvoľnite tlak, uvoľnite návleky a vyberte pripojené potrubia.
Vlastnosti tohto zváracieho stroja sú:
①Vopred boli nastavené optimálne parametre zvárania pre rúry z rôznych materiálov, priemerov a SDR;
② Plne automatické riadenie času zvárania, teploty a tlaku;
③ Aktívna detekcia a kompenzácia ťahového tlaku;
④ Vykurovacia platňa sa automaticky vysunie, aby sa minimalizovala strata teploty;
⑤ Aktívne monitorovanie celého procesu a výzvy pre každý krok operácie počas procesu zvárania;
⑥Rýchly upínací systém zlepšuje prevádzkovú účinnosť o 30%;
⑦ Dynamické údaje zváracieho procesu je možné vytlačiť alebo stiahnuť do počítača inšpektora kvality prostredníctvom systému prenosu údajov, aby sa skontroloval výkon zváracieho stroja a operátora na mieste;
⑧Databáza môže uložiť relevantné zváracie parametre až 600 rozhraní.