1. Pílový kotúč, ktorý sa má zvárať, by mal byť pred zváraním kedykoľvek odrezaný a zváranie by sa malo vykonať bezprostredne po rezaní, aby sa zabránilo oxidácii povrchu zvárania, ktorá má vplyv na kvalitu v dôsledku nadmerného času skladovania.
2. Pílový kotúč je najlepšie rezať rezačkou alebo frézou na brúsne kotúče, aby ste zaistili, že plocha na dosadanie je rovná a tesná.
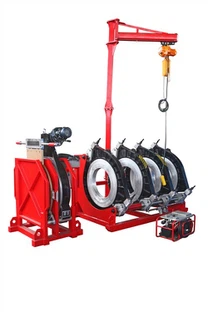
3. Po umiestnení pílového kotúča na dvojstupňovú plošinu starostlivo skontrolujte, či sú obidve čelné plochy pevne spojené. Ak dôjde k odchýlke hore-dole alebo vľavo-vpravo, ihneď to opravte.
4. Oba konce pílového listu umiestnené na plošine musia byť pevne pritlačené a nemalo by dôjsť k uvoľneniu.
5. Rýchlosť posuvu pohyblivej plošiny elektród by mala byť nastavená na rovnakú veľkosť ako zvarové vyhorenie plus rozrušené kovanie a nemala by byť príliš veľká ani príliš malá.
6. Zvárací prúd je úmerný veľkosti zváracieho úseku. Zvárací prúd sa realizuje zmenou počtu stupňov zváracieho transformátora.
7. Pred zváraním skontrolujte, či sú kontakty každého spínača a limitu správne, pružné a spoľahlivé.
8. Teplota prostredia zvárania sa musí udržiavať nad 18 ° C.