1. Príprava na zváranie
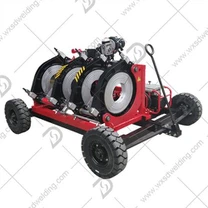
Príprava na zváranie má predovšetkým kontrolovať, či stav zváračky spĺňa pracovné požiadavky. Napríklad skontrolujte, či sú upevňovacie prvky rôznych častí stroja uvoľnené alebo uvoľnené; skontrolujte, či je pripojenie elektrického obvodu celého stroja správne a spoľahlivé; skontrolujte, či je hydraulický olej v hydraulickej nádrži dostačujúci; skontrolujte, či napájací zdroj zodpovedá požiadavkám na vstup stroja; či vykurovacia doska spĺňa požiadavky (či je povlak poškodený); Skúšobná prevádzka fréz a spínačov olejového čerpadla atď.
Potom vložte stojany rovnakých špecifikácií potrubí do stojana; nastavte teplotu vyhrievacej platne na teplotu zvárania (teplota zvárania dráhy stroja na výrobu polyetylénovej rúrky je 200 ~ 230 ℃), pred zahrievaním použite mäkký papier alebo handričku namočenú v alkohole na utretie vyhrievacej dosky povrch, ale dávajte pozor, aby ste poškriabať antiadhéznu vrstvu PTFE.
2. Zváranie
Zváranie by sa malo vykonávať v súlade s parametrami karty postupu zvárania. V prípade potreby by mal byť primerane upravený podľa zmien počasia a teploty okolia. Hlavné kroky sú nasledujúce.
(1) Čistou handrou odstráňte nečistoty na koncoch dvoch rúrok. Rúru umiestnite do rámového sklzu tak, aby bola dĺžka predĺženia oboch koncov rovnaká (mala by byť čo najkratšia za predpokladu splnenia požiadaviek na frézovanie a vykurovanie, zvyčajne 25 ~ 30 mm). Ak je to potrebné, ostatné diely ako stojan na rúrky by mali byť držané hore s podperou tak, aby os potrubia bola v rovnakej výške ako stredová čiara stojana, a potom pripevnené sklzmi.
(2) Vložte frézu, najskôr zapnite hlavný vypínač frézy, potom pomaly zatvorte zváracie konce dvoch rúrok a vyvíjajte príslušný tlak, kým sa na oboch koncoch neobjavia súvislé triesky. Odstráňte tlak, chvíľu počkajte a potom opustite stojan Rack, vypnite napájanie frézy. Hrúbka triesky by mala byť 0,5 ~ 1,0 mm a hrúbku triesky je možné nastaviť výškou frézovacieho kotúča.
(3) Vyberte frézu, zatvorte dva konce rúrky a skontrolujte zarovnanie oboch koncov. Množstvo nesúososti na oboch koncoch rúrky by nemalo presiahnuť 10% hrúbky steny rúrky alebo 1 mm, podľa toho, ktorá hodnota je väčšia. Dá sa to do určitej miery korigovať nastavením priamosti potrubia a elastického sklzu; pri zatváraní nie je medzi dvoma koncami potrubia žiadna zjavná medzera. Maximálna šírka nesmie prekročiť: 0,3 mm (DN< 225="" mm),="" 0,5="" mm="" (225=""><>< 400="" mm)="" alebo="" 1,0="" mm="" (dn="" &=""> 400 mm). Ak nie sú splnené vyššie uvedené požiadavky, frézovanie by sa malo vykonať znova, kým nebudú splnené vyššie uvedené požiadavky.
(4) Zmerajte odporovú silu (trecí odpor pohybujúceho sa zariadenia). Tento tlak by mal byť superponovaný na tlak parametra procesu, aby sa získal skutočný tlak. A skontrolujte, či teplota vykurovacej dosky dosahuje nastavenú hodnotu.
(5) Potom, čo teplota ohrievacej platne dosiahne požadovanú hodnotu, vložte ju do stojana a pôsobte na ňu uvedeným tlakom, kým minimálna zvinutá hrana na oboch stranách nedosiahne uvedenú šírku a tlak sa nezníži na stanovenú hodnotu (aby koniec trubice a ohrievacia doska udržujte kontakt), Endotermické.
(6) Po uplynutí času zasuňte pohyblivý stojan, rýchlo vyberte vykurovaciu dosku a zatvorte dva konce potrubia. Spínací čas by mal byť čo najkratší a nemal by prekročiť uvedenú hodnotu. Po ochladení na stanovený čas uvoľnite tlak, uvoľnite sklzy a vyberte pripojené potrubie.